[点晴模切ERP]一文读懂涂布工艺:从核心原理到五大关键工序
当前位置:点晴教程→模切知识交流
→『 模切技术学堂 』
你有没有想过,一块手机电池、一卷透明胶带、一张光学膜,它们表面那层功能涂层是怎么长上去的? 涂布工艺干的正是这件事。 把一层液体均匀地涂在薄膜、金属箔或纸张上,再把它烘干固化,变成具有导电、粘接、光学或保护功能的膜层。 听起来简单,但要在比头发丝还薄的基材上,把涂层厚度控制在微米级,还不能有气泡、条纹或厚薄不均,这事一点都不简单。 涂布有多重要? 这么说吧,涂布工艺的精度,直接写在产品的性能底层代码里。 以锂电池为例,正负极浆料必须均匀、牢固地涂在铝箔或铜箔上。 涂层不均匀,厚的地方反应不充分,薄的地方容易过载发热,电池容量衰减加快。涂层出现针孔或划痕,等于在电池里埋下了短路的隐患。 一道优秀的涂布,要同时达成几个近乎矛盾的目标:涂层要薄,又要均匀,还得粘得牢。 光学膜、胶带、医用敷料、柔性电子……道理都一样。 涂层质量决定了产品能不能用、好不好用。 下面我们把涂布工艺拆成五大关键工序,一个一个讲透。
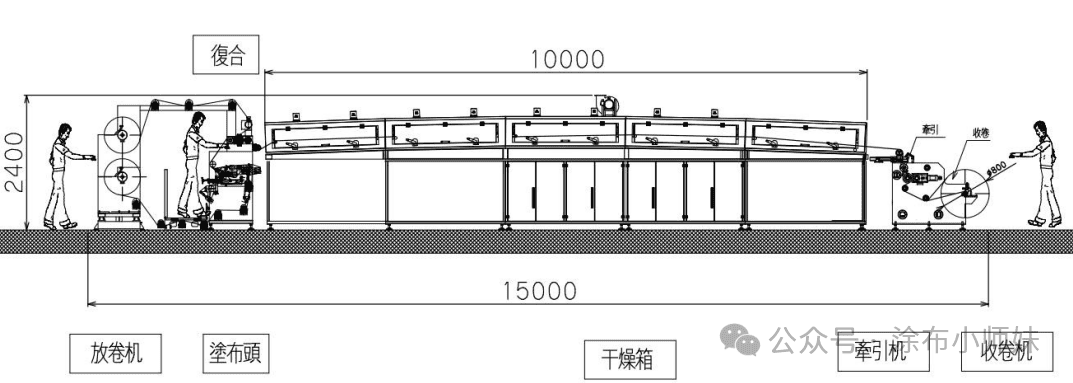
工序一:放卷 PET薄膜、铜箔、铝箔、纸张等基材从一个大卷上展开,这是整个流程的起点。
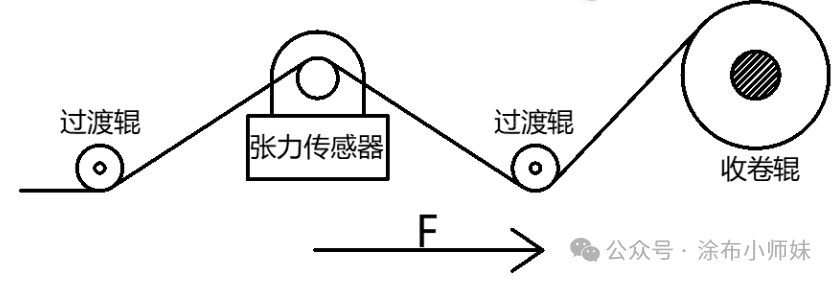
别小看这个环节,基材在放卷时容易跑偏、起皱,或者张力忽大忽小。 跑偏了涂层就偏了,张力不稳涂层就厚薄不一。 所以放卷单元有两个核心任务:纠偏和张力控制。 纠偏靠EPC控制单元。 一个超声波传感器实时盯着基材边缘的位置,一旦跑偏,电机就驱动放卷装置左右移动,把边缘拉回正轨。 张力控制更讲究。 放卷轴上的磁粉制动器根据张力传感器的反馈实时调节,保持张力恒定。有的设备还加了浮动辊,靠浮动辊的位置变化来微调放卷速度。 放卷没做好,后面涂得再漂亮也是白搭。 工序二:涂布 涂布头是整个设备的心脏。 不同产品、不同材料、不同精度要求,用的涂布方式完全不一样。 主流的涂布方式有三类,各有各的脾气。 逗号刮刀涂布,结构简单、成本友好。工作原理是用一把逗号形的刮刀和涂布辊之间的间隙来控制涂层厚度,浆料被刮刀刮平后转移到基材上。 涂布厚度一般在15~1000μm,能对付高粘度胶液(1000~50000cps)。 特种胶带的压敏胶层、汽车保护膜、防水涂层,这些都是它的主场。 但它是接触式刮涂,调试角度和压力没拿捏好,容易刮伤基材。 开放式涂布槽里涂料长时间暴露,挥发和灰尘也是隐患。 幅宽超过1200mm时,刮刀自重还容易挠曲变形,需要额外支撑。 狭缝挤压涂布,高精度涂布的代表。 浆料在恒定压力下从一个微米级宽度的狭缝中挤出,均匀地转移到基材上。 涂层厚度公差能做到±2.5%以内。 系统封闭,外界的污染物进不去。锂电池正负极片、高端光学膜,用的基本都是它。 但设备贵、投资大,对浆料粘度稳定性要求极高,操作人员的技术门槛也高。 微凹版涂布,专门对付超薄涂层。 凹版辊表面刻着微米级的网穴,涂料填进去,刮刀刮掉表面多余的,再反向转移到基材上。 湿膜厚度能做到1~30μm,甚至低至0.8μm。 没有背压辊,不会压伤基材。光学膜的增透层、反射层,锂电池隔膜涂层,这些都是它的拿手好戏。 但微凹辊本身是耗材,高线数的雕刻辊价格不低,清洗也麻烦。 怎么选?看厚度、看粘度、看产品。 厚涂、高粘度、成本敏感,逗号刮刀更合适。薄涂、高精度、产品娇贵,微凹或狭缝挤压是正解。 工序三:干燥 涂上去的是一层湿漉漉的液体,得把里面的溶剂赶走,留下干燥的功能涂层。 干燥不是越热越快越好。 温度太高,涂层表面结皮太快,里面的溶剂出不来,涂层会开裂、起泡。 温度太低,干燥不彻底,收卷时涂层还粘着。 好的干燥烘箱通常分成好几段,每段温度不一样。 遵循低-高-低的原则。 入口段温度低一点,防止表面溶剂挥发过快导致结皮或表面缺陷,让涂层先流平;中间段温度最高,把大部分溶剂蒸发掉;出口段温度再降下来,避免涂层过热,并防止收卷时因余热导致反粘或热应力变形。 热风怎么吹也有讲究。 风速、风量、回风比都要控制。风速太大,湿涂层表面会被吹出波纹。风速太小,溶剂挥发太慢,生产效率上不去。 涂布速度越快,烘箱就得越长,或者温度得更高。 这是个权衡问题:速度、温度、烘箱长度三者必须匹配。 工序四:张力控制 基材从放卷到收卷,穿过涂布头、烘箱、各个辊筒,全程要保持恰到好处的紧绷状态。
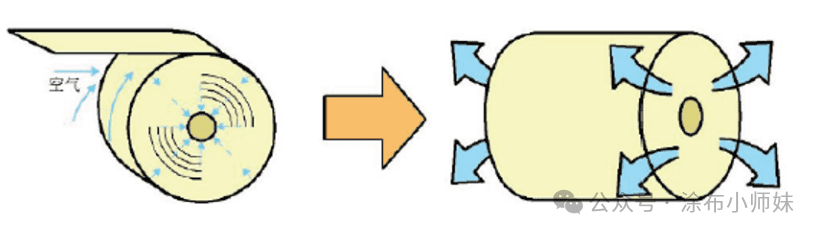
张力太小,基材松垮、起皱,涂层跟着皱。 张力太大,基材被拉长甚至拉断。 更麻烦的是,张力不是一成不变的。 放卷时卷径大,收卷时卷径小,卷径变化直接影响张力。 烘箱里基材受热膨胀,出了烘箱又冷却收缩。涂布辊和牵引辊的速度差,也会产生额外的张力。 所以张力控制必须是闭环的。 传感器实时检测张力,控制器通过PID算法调节电机转速或制动扭矩,让张力始终保持恒定。 好的涂布机在放卷、涂布前、涂布后、收卷等关键位置都设有张力控制点。 工序五:收卷 涂好、烘干的成品要重新卷成大卷,送去下一道工序分切、包装等。 收卷看起来简单,其实暗藏玄机。 收卷张力没控制好,卷芯太紧或太松,都会出问题。
张力太大,靠近卷芯的几层被压得太实,膜面会产生压痕,甚至纵向条纹。 张力太小,卷层之间太松,运输过程中会滑动、蹭伤涂层。 更麻烦的是卷径一直在变大。 同样的张力设定,卷径越大,对膜面的压强就越大。 所以收卷张力必须随着卷径增大而递减,这叫锥度张力控制。 好的收卷单元还配有压辊,随着卷径增大自动调整位置,始终贴着卷面。有的还加了整平防褶皱机构。 写在最后 涂布工艺说到底是流体力学、材料科学、精密机械和自动控制的交叉。 每一道工序环环相扣,放卷的张力波动会传递到涂布头,涂布的厚度偏差会在干燥时放大,干燥的温度曲线会影响收卷的平整度。 干这行,既要懂设备原理,也要摸材料的脾气,还得有现场调试的经验。 没有放之四海皆准的最佳参数,只有针对具体产品、具体材料、具体设备反复试出来的工艺窗口。 阅读原文:点击这里 点晴模切ERP更多信息:https://moqie.clicksun.cn,联系电话:4001861886 该文章在 2026/9/28 17:38:50 编辑过 |
关键字查询
相关文章
正在查询... 

|


 400 186 1886